
Následný pólový motor má dvě rychlosti: typy vinutí, konstrukce jádra, výběr
Dva motory ventilátoru 22 kW, stejná velikost rámu, stejný výrobce, stejný pracovní cyklus: na jednom štítku je 1 800 ot./min, na druhém 1 800/900 ot./min. Druhý je jednonavíjecí stroj s následným pólem a každý rozdíl mezi těmito dvěma je umístěn uvnitř svazku laminací statoru a svorkovnice.
Když se někdo zeptá, co má následný pólový motor, odpověď začíná dvěma rychlostmi z jednoho vinutí, zhruba polovinou skupin cívek srovnatelného konvenčního vinutí a sadou odvinutých pólů, které nesou tok bez mědi. Méně pohodlná polovina odpovědi je zploštělý tvar vlny toku se vzduchovou mezerou, více harmonických ztrát v jádře a menší chlazení při nízké rychlosti. O těchto třech položkách rozhoduje jak dodavatel laminování, tak konstruktér motoru.
Krátká odpověď v jednoduchých číslech
Následný pólový motor má následující charakteristiky a každý z nich má přímý důsledek pro jádra statoru a rotoru, které musí kupující specifikovat.
- Dvě rychlosti z jednoho vinutí. Obvyklý poměr je 2:1, takže 1 800/900 ot/min při 60 Hz a 1 500/750 ot/min při 50 Hz.
- Šest skupin cívek místo dvanácti v třífázovém čtyřpólovém rámu.
- Odvinuté tyče. Pouze polovina pólů nese cívky a zbývající póly přebírají svou polaritu z železné dráhy, odkud pochází termín důsledek.
- Méně měděných a kratších koncových vinutí, protože klesá počet skupin cívek i meziskupinová spojení.
- Zploštělý průběh toku. Odvinuté póly mají jinou efektivní propustnost vzduchové mezery, takže harmonický obsah stoupá.
- Pokuta za chlazení při nízké rychlosti. Hřídelový ventilátor s poloviční rychlostí se pohybuje mnohem méně než polovina vzduchu, který se pohybuje plnou rychlostí.
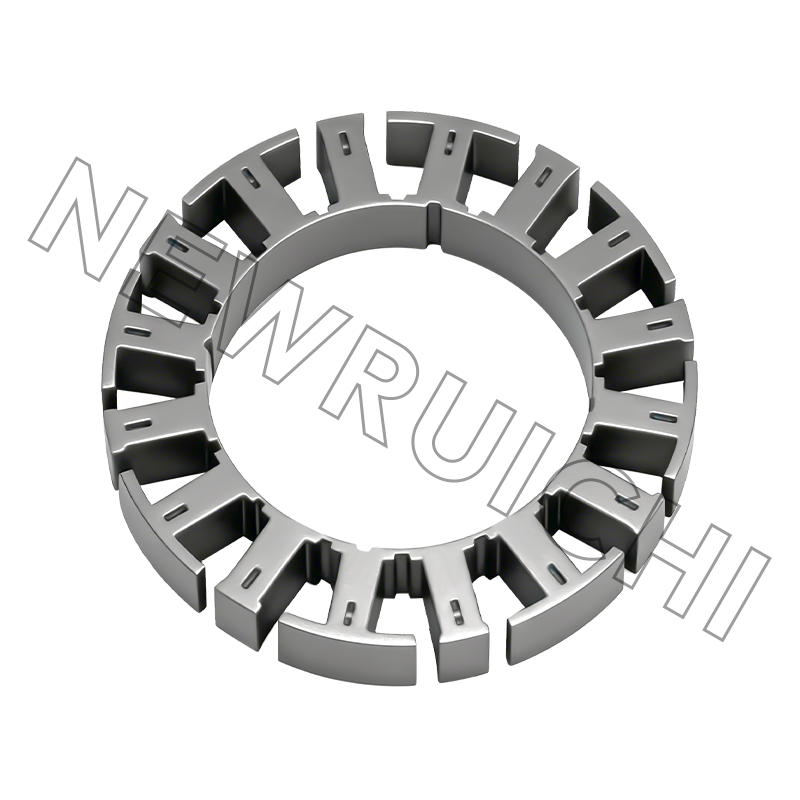
Pro nákupní nebo technický tým, který specifikuje jádra, nejvíce záleží na odvinutých pólech a tvaru vlny toku. Následný pólový stator není standardní čtyřpólový stator s jiným typovým štítkem; jeho zubová a třmenová část jsou poháněny pomaloběžným spojem.
Jak jedno vinutí vytváří dvě čísla pólů
Konvenční třífázové čtyřpólové koncentrické vinutí potřebuje dvanáct skupin cívek: čtyři póly vynásobené třemi fázemi. Následné pólové vinutí ve stejném statoru používá šest. Každá skupina je spojena tak, že tok opouštějící vinutý pól se vrací pólem, který nenese žádnou vlastní cívku. Protože odvinutý pól je napájen stejnou železnou cestou, má opačnou polaritu než jeho sousedé a funguje přesně jako vinutý pól opačného znaménka.
Připojte toto vinutí jedním směrem a stroj běží jako čtyři póly. Znovu jej připojte a stejná měď se chová jako osm efektivních pólů. Synchronní rychlost se řídí počtem pólů, takže stroj s frekvencí 60 Hz dává 1 800 ot./min a 900 ot./min. Při prokluzu se zatížený motor s kotvou nakrátko obvykle ustálí v blízkosti 1 750 ot./min a 875 ot./min.
Méně skupin cívek
Šest skupin místo dvanácti znamená méně mědi, kratší koncové závity, méně spojů a kratší axiální konstrukci. Navíjecí nástroje a doba vkládání cívky se zkracují, což je důvod, proč design přetrvává v nákladově citlivé sériové výrobě.
Vyšší harmonická ztráta
Tvar vlny toku vzduchové mezery je v následném pólovém spojení plošší. Mimořádný obsah třetí a páté harmonické zvyšuje ztráty v jádře a slyšitelný hluk, což je přesně ten režim, kdy vysoce kvalitní, nízkoztrátová neorientovaná křemíková ocel splácí své dodatečné náklady.
Chlazení na poloviční rychlost
Hřídelový ventilátor ztrácí proudění vzduchu mnohem rychleji než rychlost. Točivý moment při 900 otáčkách za minutu je často přijatelný; k nárůstu teploty často nedochází a tato mezera se obvykle nachází na zkušební stolici spíše než při kontrole návrhu.
Střídavé indukční stroje postavené na tomto principu spoléhají na sestavu jádra statoru a rotoru, která již byla dimenzována pro obě připojení, což je bod, ve kterém se setkávají zdroje komponent a konstrukce motoru.
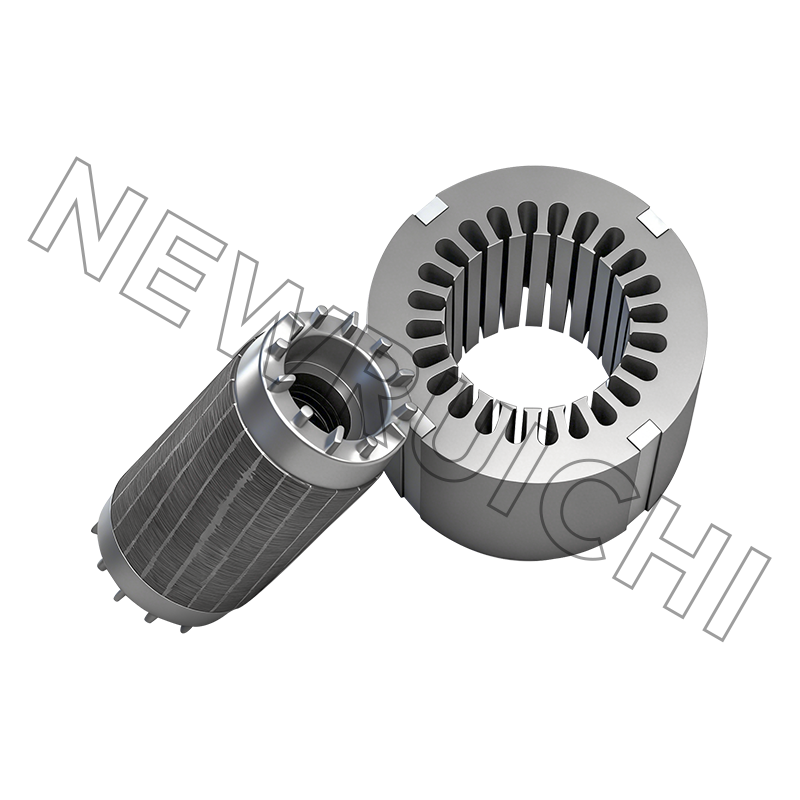
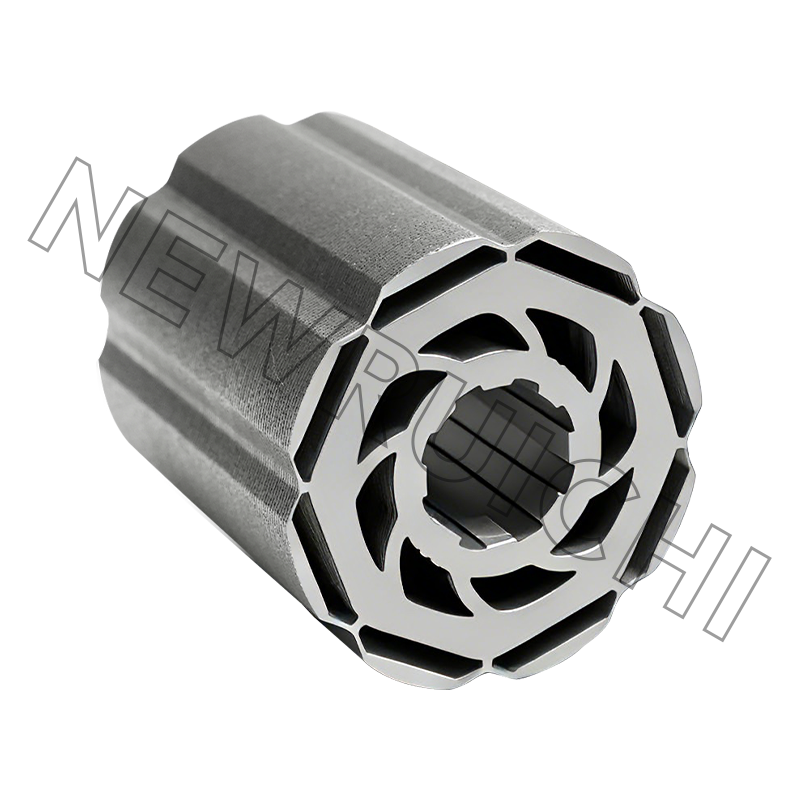
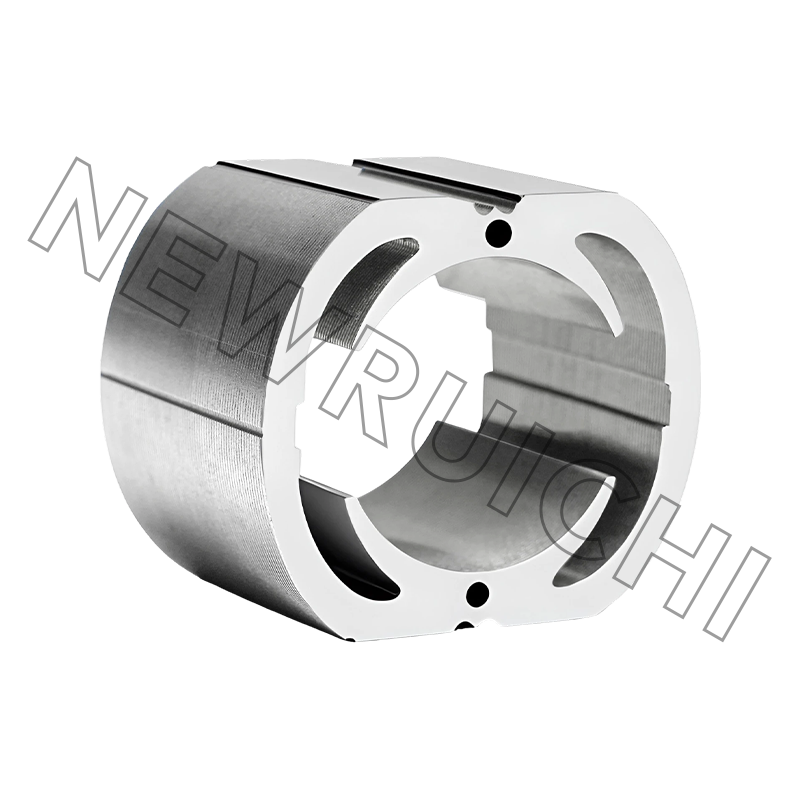
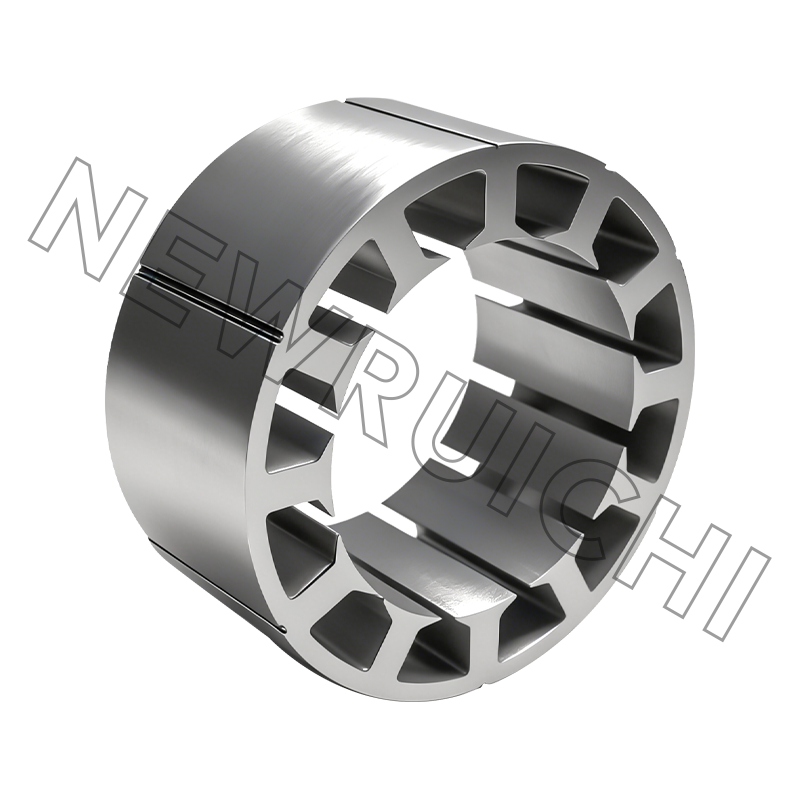
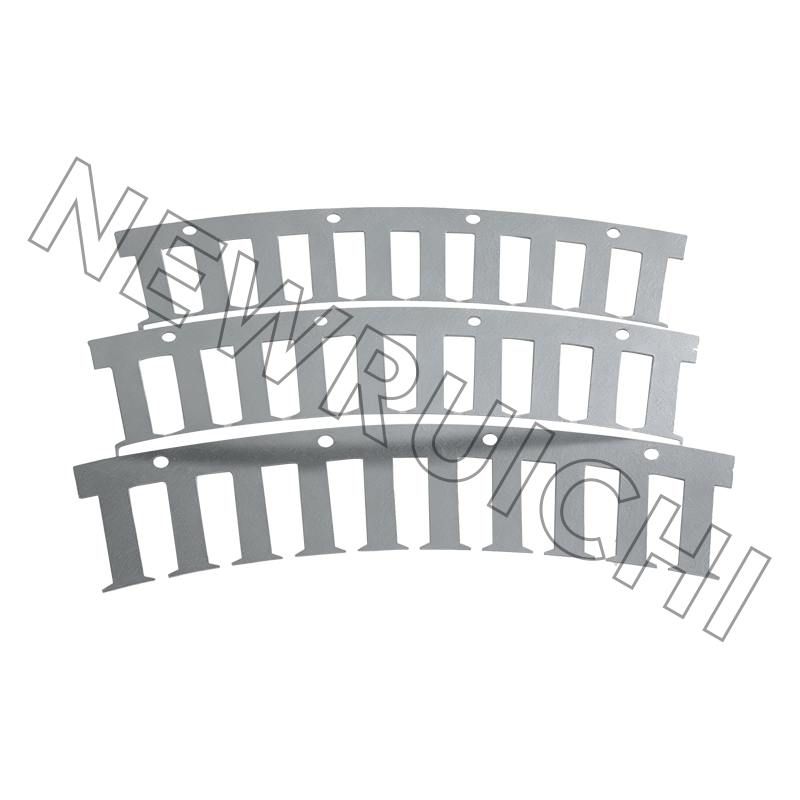 Sestava statoru střídavého motoru a jádra rotoru Vysoce přesná stohovaná jádra statoru a rotoru pro střídavé motory, relevantní při porovnávání konvenčních a následných pólových uspořádání ve stejném rámu. Zobrazit produkt →
Následný pól versus konvenční vinutí
Níže uvedené srovnání je nakresleno pro stejný rám statoru 60 Hz běžící buď jako běžný čtyřpólový jednorychlostní motor, nebo s následným pólovým jednovinutím.
Metriky, které se objevují až po prvním prototypu
Recenze návrhu mají tendenci se zaměřovat na jmenovité otáčky a točivý moment. Níže uvedená tabulka porovnává stejný rám statoru v následném pólovém zapojení s konvenčním čtyřpólovým zapojením, indexováno na 100 pro konvenční případ. Jedná se spíše o typická pozorování prototypu a zkušebního stavu než o jednu hodnotu v datovém listu, takže s nimi zacházejte jako s rozsahy.
Dvě vysoké tyče jsou ty, které generují práci na přepracování. Vibrace a hluk se zvyšují, protože odvinutý pól mění rozložení síly kolem vzduchové mezery, a harmonické ztráty jádra rostou, protože tvar vlny toku již není blízký sinusovému tvaru. Oba efekty tlačí konstruktéry k tenčím laminacím, třídám křemíkové oceli s nižšími ztrátami, propleteným spíše než svařovaným svazkům a v mnoha případech k šikmému rotoru. Pro bližší pohled na to, jak metoda stohování posouvá ztráty jádra, toto srovnání propletená laminovaná jádra pokrývá praktické kompromisy.
Kde vlastně běží následné stroje na póly
Dvourychlostní provoz se vyplatí všude tam, kde část dne běží zátěž na plnou poptávku a po zbytek na částečnou zátěž. Níže uvedené rozdělení odráží aplikační mix pozorovaný u průmyslových ventilátorů, čerpadel a kompresorů.
Společným závitem je zatížení čtvercového zákona. Výkon ventilátoru a čerpadla klesá zhruba s třetí mocninou otáček, takže stroj běžící na poloviční rychlost potřebuje asi osminu výkonu hřídele při plné rychlosti. Důsledný pólový motor zachycuje část této úspory bez jakékoli elektroniky pohonu, což je důvod, proč konstrukce přežije v nákladně citlivých aplikacích s vysokým zatížením, i když pohony s proměnnou frekvencí nyní pokrývají většinu ostatních případů.
Druhý význam: Rotory s následným pólovým permanentním magnetem
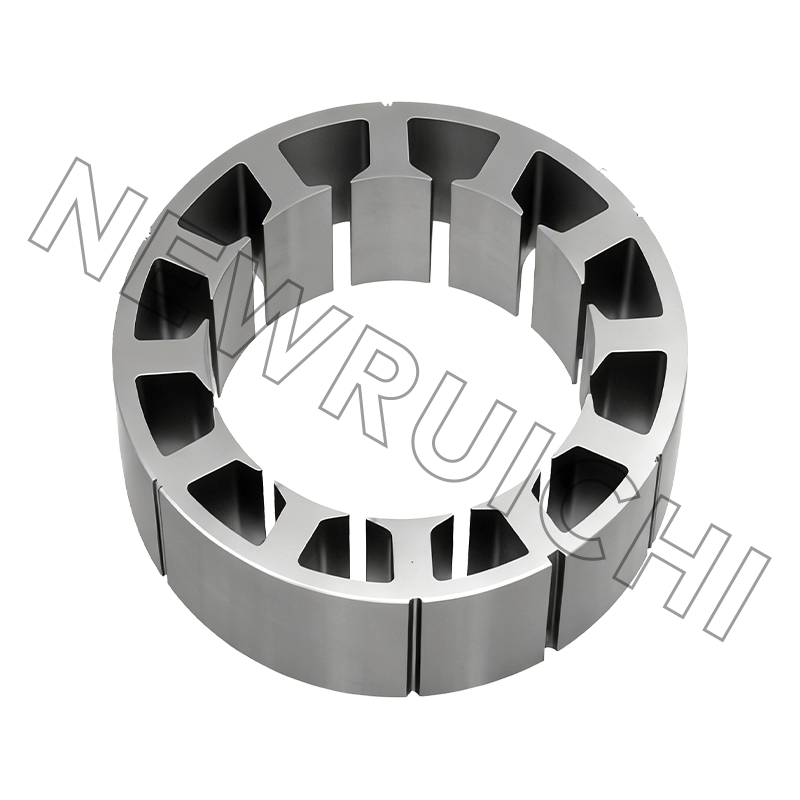
Stejný termín popisuje zcela odlišnou konstrukci na straně rotoru. V následném stroji s permanentními magnety na póly jsou namontovány nebo zapuštěny magnety jedné polarity a železné póly mezi nimi jsou magnetizovány sousedními magnety na opačnou polaritu. Polovina pólů jsou magnety, druhá polovina je železo.
Pro kupujícího jsou důsledky jak obchodní, tak mechanické.
- Hmotnost magnetu výrazně klesá na pólový pár a magnety jsou dominantní nákladovou položkou u trakčních, servomotorů a motorů spotřebičů.
- Rotor se stává vyčnívajícím, takže reluktanční moment se přidává k momentu magnetu a rozsah otáček konstantního výkonu se rozšiřuje, což pomáhá při provozu zeslabujícím pole.
- Dráha toku je asymetrická, což zvyšuje zvlnění točivého momentu, nevyvážený magnetický tah a harmonické ztráty rotoru.
- Geometrie laminování rotoru se stává kritickou: pólové oblouky, bariéry toku a tloušťka mostu musí být vyladěny dohromady.
Tento poslední bod je problémem výroby, nejen problémem simulace. Bloky rotorů tohoto typu jsou obvykle propojeny spíše než svařeny, protože svařování zkratuje lamely podél svazku a přidává ztráty v jádře přesně tam, kde je ztráta harmonických již vysoká.
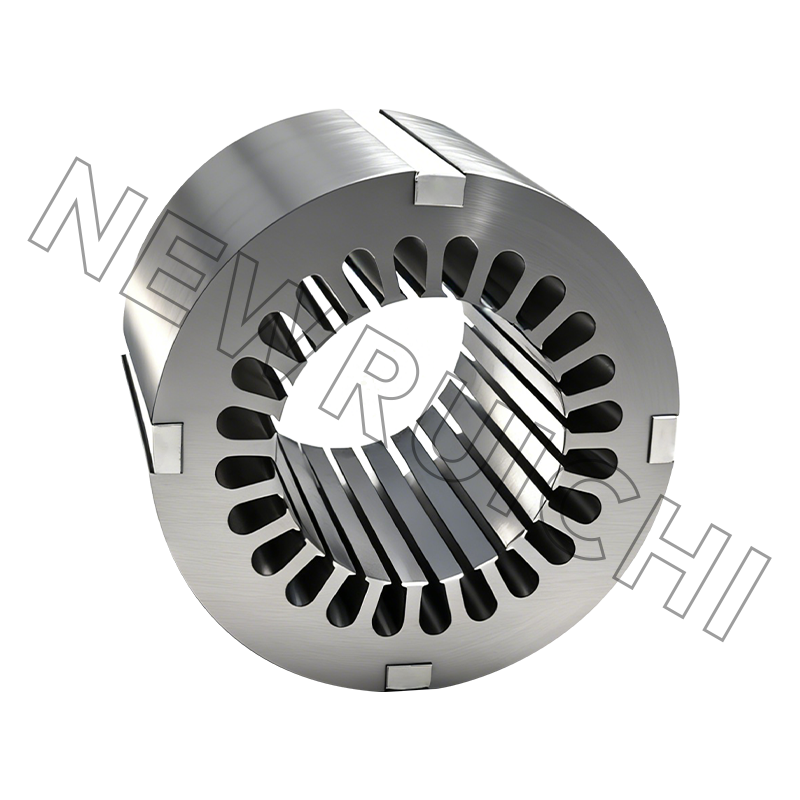
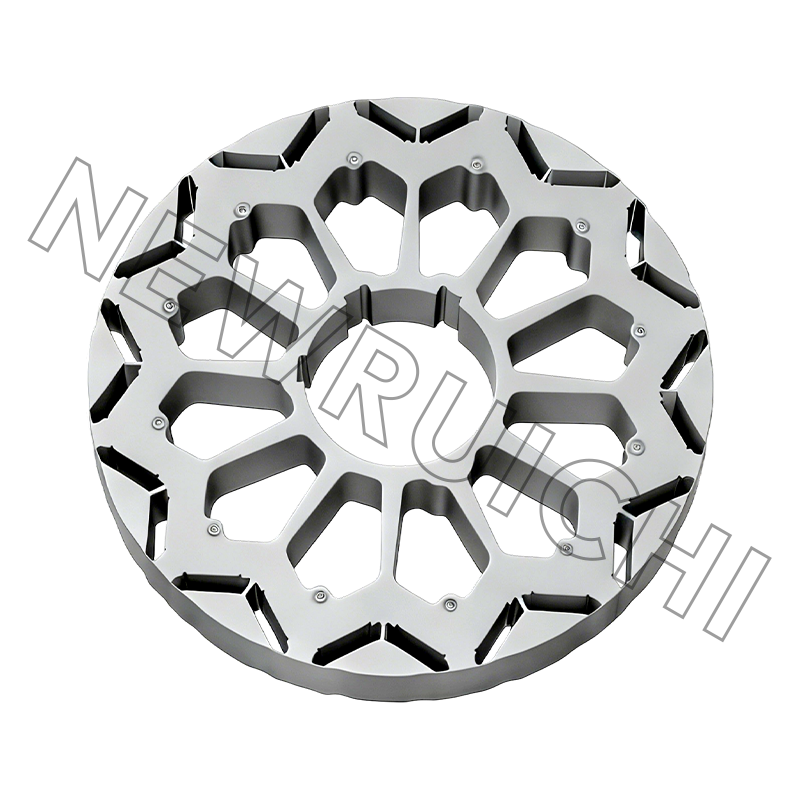
 Laminované jádro Interlock pro bezsvarové stohy motoru Dokončená sestava propojeného jádra motoru s konstrukcí bez svarů a bez lepidla, relevantní pro dvourychlostní sady rotorů, kde se jedná o ztráty při svařování a kontrolu výroby. Zobrazit produkt →
Specifikace jader pro dvourychlostní stroj: funkční sekvence
- Nejprve opravte rychlostní pár a službu. Potvrďte, zda je nízká rychlost nepřetržitá nebo se používá pouze pro startování, polohování nebo noční provoz. Standardní je poměr 2:1, ale jsou možné i jiné poměry za cenu složitosti vinutí.
- Dimenzujte magnetický obvod pro nejhorší podmínky toku. Odvinuté pólové zuby a třmen za nimi nesou koncentrovaný tok, proto raději zkontrolujte hustotu toku v nízkorychlostním zapojení než pouze při jmenovité vysoké rychlosti.
- Znovu zkontrolujte chlazení při nízkých otáčkách. Pokud je ventilátor namontován na hřídeli, plánujte nucené větrání, větší ventilátor nebo nižší třídu nárůstu teploty. Toto rozhodnutí často mění rám a kryt.
- Způsob stohování volte záměrně. Blokování je rychlé a objemově stabilní; adhezivní spojení poskytuje nejnižší ztráty jádra; laserové nebo TIG svařovací nástroje se rychle zvednou, ale vytvářejí mezilaminační zkraty, které stojí ztrátu. Dvourychlostní stroje s vysokým obsahem harmonických pociťují tuto penalizaci ostřeji než jednorychlostní stroje.
- Než se pustíte do obrábění tvrdých nástrojů, ověřte pomocí laserem řezaných vzorků. Ukázkové laminace umožňují týmu měřit proud naprázdno, nárůst teploty a hluk na skutečném připojení.
- Zamkněte dokumentaci. Před první výrobní objednávkou se dohodněte na tloušťce laminace, jakosti křemíkové oceli, metodě stohování, limitech otřepů a kontrolních záznamech.
Dodavatel, který řídí jak vstup z křemíkové oceli, tak hotový stoh, odstraňuje jeden z obvyklých poruchových režimů, což je dobrý důvod k přezkoumání výrobního řetězce před zadáním dvourychlostní základní objednávky.
Podrobnosti o údržbě a dodržování předpisů, které jsou přehlíženy
- Identifikace terminálu. Následné pólové vinutí obvykle dopadne na šest vodičů. Opětovné ukončení opraveného motoru na špatném připojení vytváří stroj, který běží, ale při nesprávné rychlosti a s nadměrným proudem.
- Stykače a spínání. Změna rychlosti se provádí mechanicky, nikoli elektronicky. Důlkové kontakty a uvolněné spoje jsou běžnými důvody, proč motor odmítá dosáhnout nízké rychlosti.
- Teplota při nízké rychlosti. Ověřte to po každém přetočení. Pokud opravna namontuje generický hřídelový ventilátor, rezerva při nízkých otáčkách zmizí.
- Izolace a meze nárůstu teploty. Zkontrolujte podle IEC 60034-1 nebo NEMA MG 1 a potvrďte třídu izolace, kterou opravna skutečně použila, spíše než třídu na originálním typovém štítku.
- Materiálová třída po přestavbě. U dvourychlostního stroje má harmonická ztráta vliv na jakost křemíkové oceli více než u jednorychlostního motoru, takže nahrazení nižší třídy za účelem úspory nákladů se obvykle projeví jako teplo.
Na straně nabídky požádejte spíše o zdokumentované systémy kvality než o certifikáty v brožuře: ISO 9001 jako základ, IATF 16949, kde motor končí ve vozidle, ISO 14001 pro dodržování ekologických předpisů a ISO 3834 pro svařované rámy, jako jsou základny skříňového stroje. Tyto dokumenty udržují dvourychlostní jádrovou zakázku kontrolovatelnou od svitku křemíkové oceli po hotový stoh, včetně strany surovin, jako je vysoce kvalitní neorientovaná křemíková ocel ve formě svitků, pásů nebo plechů.
 Role, pás a plech ze silikonové oceli Silikonová ocel s kontrolovanou kvalitou ve formě rolí, pásů a plechů pro jádra motorů a přesné lisování, relevantní při specifikaci laminovacího materiálu a dodavatelské dokumentaci. Zobrazit produkt →
Následný pólový motor má dvě rychlosti z jednoho vinutí, šest skupin cívek místo dvanácti, odvinuté póly, které nesou tok, ale žádnou měď, a tvar vlny toku, který je pro jádro tvrdší než konvenční vinutí. Tyto skutečnosti se proměňují v náklady a riziko ve fázi laminace, protože jakost oceli, tloušťka laminace, způsob stohování a délka stohu – to vše musí být zvoleno pro nízkorychlostní připojení a nejen pro rychlost na štítku.
Vaše emailová adresa nebude zveřejněna. Povinná pole jsou označena *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
autorská práva © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Výrobci jader statorů a rotorů
