
Průvodce stejnosměrným motorem s kotvou: Možnosti vrstvení, vinutí a sestavy jádra
Linka měniče pohání tři 24V stejnosměrné převodové motory s permanentními magnety při 1800 ot./min. Přibližně po 4 500 provozních hodinách začne jedna jednotka viditelně jiskřit na kartáčových boxech a při stejném zatížení ztratí asi 6 % své rychlosti. Zkouška vinutí čistá. Chyba spočívá v armatuře: drážkovaný komutátor, rotorový svazek běžící od přestavby o několik setin milimetru excentricky a kartáče na sotva 60 % jejich povrchu.
Nejprve závěr: kotva je rotační sestava vinutí, která přenáší proud, omezuje tok pole a vytváří krouticí moment. Komutátor a kartáče udržují tento proud při otáčení rotoru správným směrem. Ve stejnosměrném stroji jsou tyto části posuzovány společně, nikoli po jedné. Laminovací stoh udržovaný na těsných mezích otřepů a soustřednosti má malou cenu, pokud je komutátor nezaokrouhlený, a dokonalý komutátor nemůže zachránit stoh plný mezilaminárních zkratů.
Následuje praktický pohled na stranu kotvy stejnosměrného motoru: magnetický obvod, vinutí, mez komutace a způsob, jakým se jádro skutečně nakupuje, od vrstvení vzorků až po sériové dodávky.
Jak armatura produkuje točivý moment a kde komutace kousne
Dva vztahy vysvětlují většinu měření na zkušebním stejnosměrném motoru a oba směřují přímo zpět k kotvě.
- Točivý moment: T ≈ k · Φ · Ia, tok pole vynásobený proudem kotvy.
- Zpět EMF: E ≈ k · Φ · ω, který stoupá s rychlostí a nastavuje běžící proud při daném napájecím napětí.
- Aktuální cesta: přívod, kartáč, segment komutátoru, cívka kotvy, vratný kartáč.
- komutace: komutátor obrací proud cívky, když každá cívka prochází magnetickým neutrálem, takže proud cívky se střídá, i když je napájení stejnosměrné.
- Reakce kotvy: vlastní magnetomotorická síla kotvy naklání a zeslabuje hlavní pole a posouvá neutrální osu. Při vysokém proudu to vypadá jako jiskření na zadní hraně kartáče a malá ztráta točivého momentu na ampér.
Magnetický obvod
Rotorové a statorové lamely jsou naskládány z neorientované elektrooceli, běžně 0,35 mm nebo 0,50 mm. Tenčí měřidlo omezuje ztráty vířivými proudy, ale snižuje stohovací faktor a zvyšuje náklady na kilogram, takže jde jen zřídka o bezplatné vylepšení.
Navíjení
Měděná výplň, tloušťka drátu a délka konce závitu nastavují ztrátu I²R. Třída izolace F nebo H určuje, jakou tepelnou rezervu smíte použít, než bude vinutí omezující částí.
Komutace
O jiskření rozhoduje třída kartáče, tlak pružiny, excentricita komutátoru a hloubka podříznutí. Házivost přesahující zhruba 0,02 mm se obvykle projeví jako hluk kartáče dlouho předtím, než se projeví jako porucha, a proto byla výše uvedená chyba vysledovatelná po 4 500 hodinách, nikoli po 500 hodinách.
Napětí kotvy nebo ovládání pole: Rozhodněte se před nákupem
Rozsah otáček je rozhodnutím ovládání, ale omezuje konstrukci kotvy. Regulace napětí kotvy, která se používá pod základní rychlostí, poskytuje zhruba konstantní točivý moment a široké otáčky – obvyklá volba pro dopravníky, podávací válce a polohovací osy. Zeslabení pole, používané nad základní rychlostí, poskytuje zhruba konstantní výkon, ale s poklesem toku klesá komutační rezerva a napájení pole musí zůstat stabilní i při zatížení.
Pohony PWM s frekvencí 20 kHz a vyšší udržují zvlnění proudu a dodatečné zahřívání kotvy, které je s ním spojeno, malé; níže zkontrolujte ztráty kartáče a jádra na skutečné nosné frekvenci, spíše než předpokládejte, že platí číslo datového listu. Sériově vinuté motory nelze zeslabit stejným způsobem, protože pole a kotva sdílejí stejný proud. Používejte sériově řazené pohony nebo regulaci odporu a smiřte se s tím, že regulace rychlosti bude měkčí.
Tři způsoby, jak sestavit rotorový zásobník, a co každý stojí
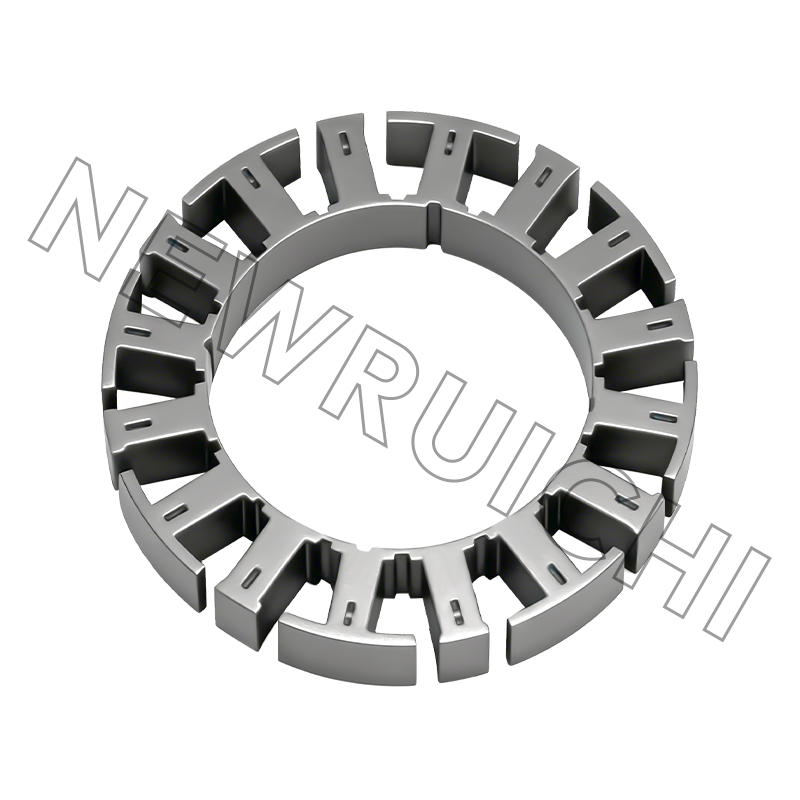
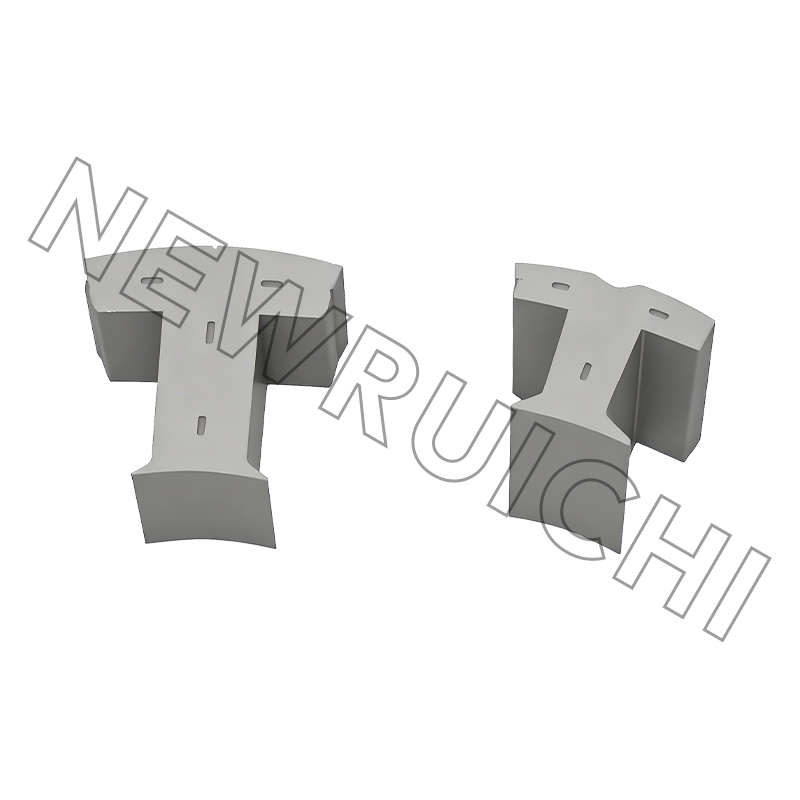
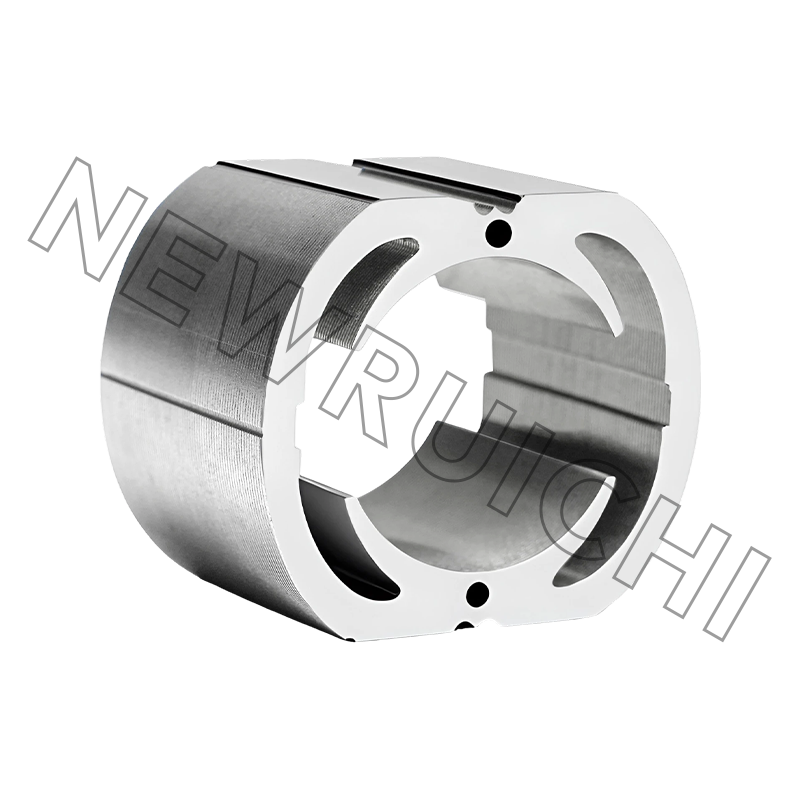
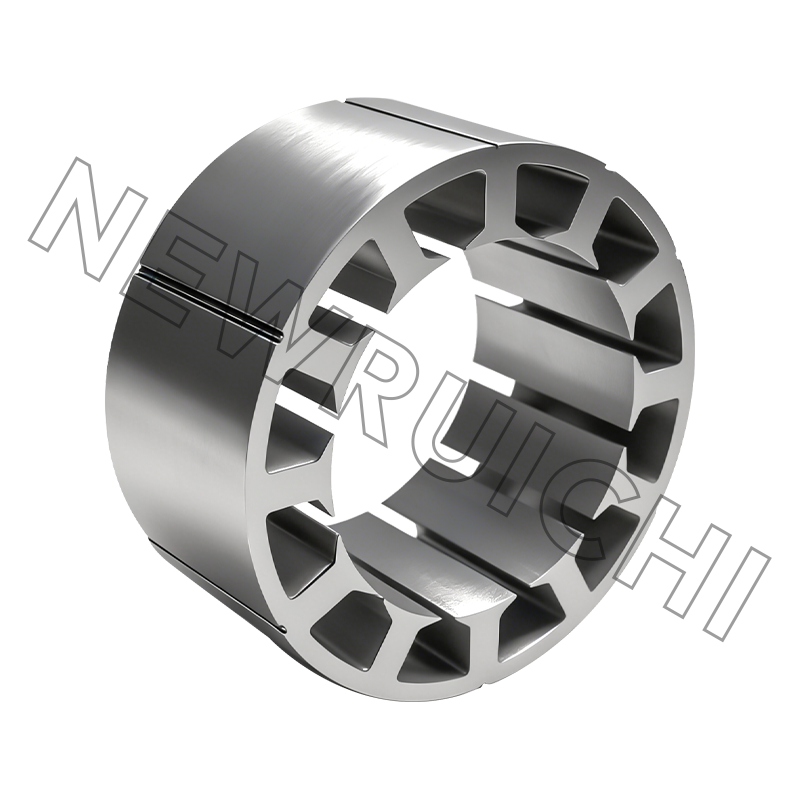
Kompromis není abstraktní. Propojený stoh šetří náklady na nástroje, ale zářezy vytvářejí místní nasycení a kontakt kov na kov. Lepidlem spojený svazek udržuje izolační povlak nedotčený a obvykle měří nejnižší ztráty v jádře, za cenu zařizovacích předmětů a dobu vytvrzování. Svařované svazky jsou umístěny mezi a jsou vybrány, když na mechanické integritě dlouhého svazku záleží více než pár wattů. Kde je rozhodujícím faktorem geometrie blokování, pak chování propletená laminovaná jádra v přesných sestavách stojí za to zkontrolovat před zmrazením výkresu.
Pokud je návrh stále otevřený, nákup plechů rotoru a statoru za účelem kreslení je nejrychlejší způsob, jak porovnat sestavy stohu před tím, než se pustíte do matrice.
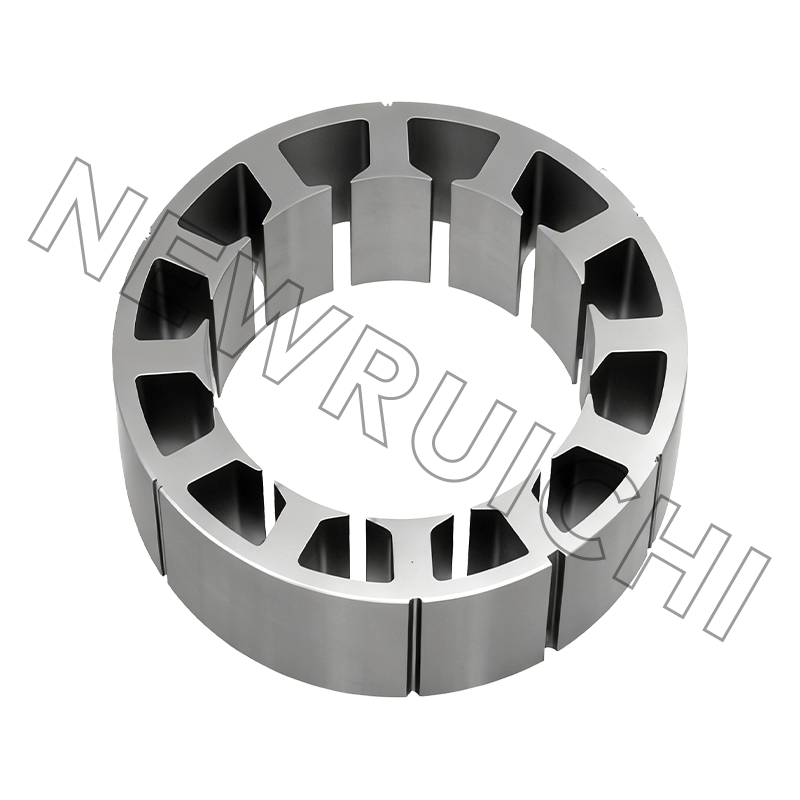
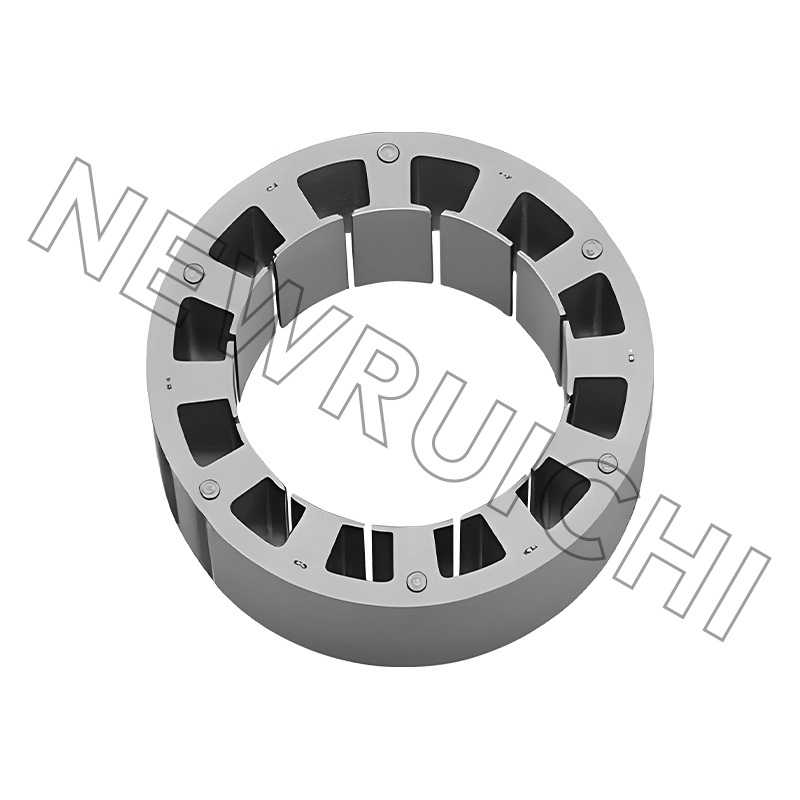 Stator a rotor stejnosměrného motoru Laminace Vlastní lamináty statoru a rotoru podporují porovnání stohu ve fázi návrhu před nasazením nástroje, což pomáhá vyhodnotit magnetické ztráty a montáž sestavy. Zobrazit produkt →
Ztráty, které v datovém listu nenajdete
Datový list uvádí jednu hodnotu účinnosti v jednom provozním bodě. Rozdělení mezi ztrátovými mechanismy rozhoduje o tom, zda se armatura zahřeje při polovičním zatížení nebo se přehřeje při 80 % jmenovitého výkonu.
Orientační rozdělení v malém kartáčovaném stejnosměrném motoru při jmenovité zátěži; skutečný posun radliček s hustotou toku, rychlostí a jakostí kartáče.
Ztráta mědi se mění s druhou mocninou proudu, takže 10% přetížení přidá zhruba o 21% více tepla ve vinutí. To je důvod, proč k selhání štětce a navíjení dochází jen zřídka při proudu vytištěném na štítku. Ztráta jádra je dána hustotou toku, ocelovou měrkou a počtem mezilaminárních zkratů, což znamená, že sestava s poškrábaným povlakem se zahřívá i bez zatížení – užitečná diagnostika, když sestavený motor běží naprázdno za tepla.
Kde stále vítězí kartáčované DC armatury
Kartáčovaný DC není všude dědictvím. Drží tam, kde dvouvodičové připojení, vysoký startovací moment a levný pohon převáží pravidelnou údržbu kartáčů.
Orientační rozdělení typické poptávky po kartáčované stejnosměrné armatuře, nikoli studie trhu.
Každý segment namáhá kotvu jinak. Automobilová pomocná zařízení potlačují tepelné cykly a vibrace, lékařské a mobilní jednotky potlačují akustický hluk a stabilitu filmu komutátoru a elektrické nářadí potlačuje špičkový proud. Stoh, který vyhovuje jednomu, zřídka vyhovuje všem třem beze změn v jakosti oceli nebo způsobu výroby.
Nákup jádra: Tolerance, testy a rizika, která nesete
| Charakteristický | Typický požadavek | Proč na tom záleží |
|---|---|---|
| Výška otřepu laminace | 0,05 mm nebo méně; 0,03 mm na úzkých svazcích | Otřepy zkrátí sousední lamely a zvýší ztráty jádra |
| Vnější průměr rotoru a vrtání hřídele | Na výkres, běžně ±0,05 mm | Nastavuje vzduchovou mezeru a uložení hřídele; excentricita se projevuje jako vibrace |
| Délka stohu | Typicky ±0,2 mm | Mění konstantu toku a momentu z jednotky na jednotku |
| Faktor stohování | 0,95 až 0,98 v závislosti na sestavení | Nižší faktor znamená více mědi pro stejný točivý moment |
| Interlaminární izolace | Žádné viditelné poškození povlaku | Poškrábaný povlak vytváří zkraty a místní horké skvrny |
| Úhel zkosení | Na výkres, obvykle jedna rozteč slotu | Nesprávné zešikmení zvyšuje točivý moment ozubení a slyšitelný hluk |
| Házení komutátoru po sestavení | 0,02 mm nebo lepší | Přímo řídí jiskření a životnost kartáče |
Kde se nákupní riziko skutečně kumuluje, je před čerpáním. Za většinu sporů, které vidíme, odpovídá pět selhání:
- Třída oceli nahradila levnější neorientovanou třídu s vyšší ztrátou.
- Svařte zámky rozstřiku nebo přestřižení, které zploští stoh a zkrátí laminace.
- Poškození povlaku při hromadné manipulaci před lepením stohu.
- Materiál je dodáván nežíhaný, což snižuje ztráty jádra bez změny jediného rozměru.
- Položky smíšené uvnitř jednoho zásobníku, které se v aktuálním losování projevují jako rozptyl mezi jednotkami.
U objemových programů nákup hotového stohu namísto volných archů přesune tato rizika na dodavatele a odstraní odchylky délky stohu z vaší montážní linky.
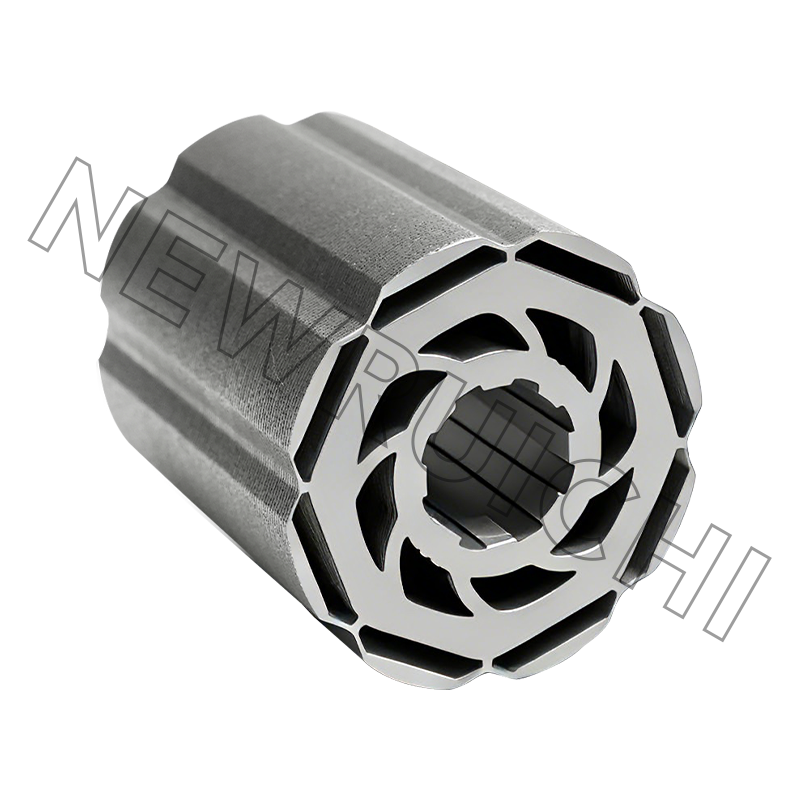
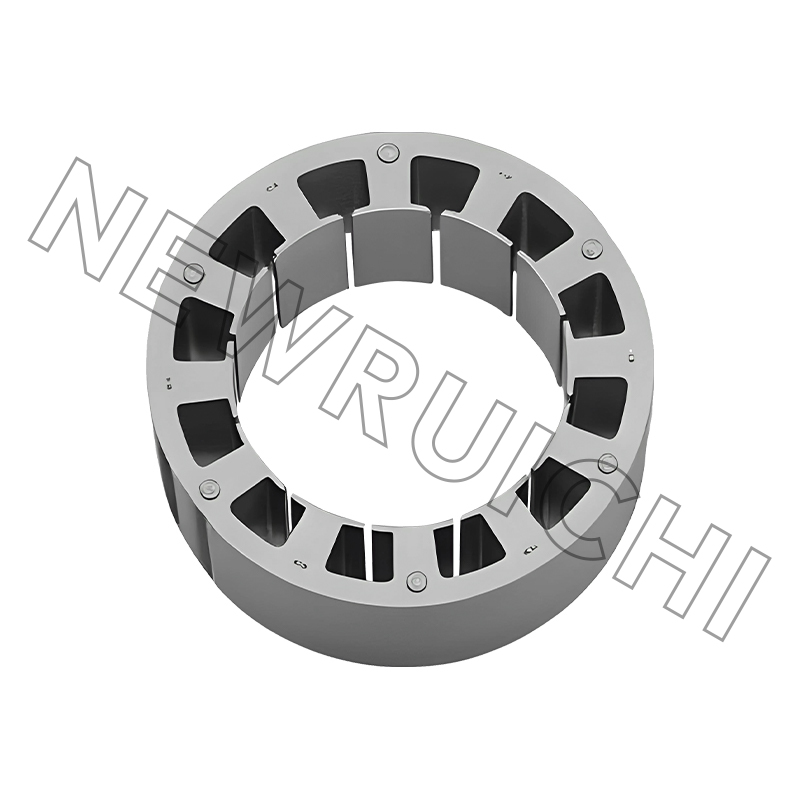 Sestavy statoru stejnosměrného motoru a jádra rotoru Dokončené sestavy laminovaného jádra vyhovují programům objemových motorů tím, že přesouvají riziko stohování na dodavatele a snižují odchylky délky stohu na montážní lince. Zobrazit produkt →
Od ukázky k sérii: Sekvence, která platí
1. Výkres a revize oceli.
Před řezáním jakéhokoli materiálu ověřte měrku, třídu, hmotnost povlaku a sestavu stohu.
2. Laserem řezané vzorky.
Několik set kusů, žádné nástroje, dodáno, zatímco se design stále pohybuje.
3. Zkouška zásobníku a vazby.
Změřte dosažený stohovací faktor a délku stohu proti výkresu.
4. Fit, rotace a tepelný test.
Vzduchová mezera, házivost, nárůst teploty při jmenovité zátěži a chování kartáče na komutátoru.
5. Objemové nástroje.
Raznice nebo laserová dávka, podle toho, co odpovídá množství a riziku změny.
6. První článek a dokumentace.
Rozměrová zpráva, materiálové certifikáty a PPAP, pokud je programem automobilový průmysl.
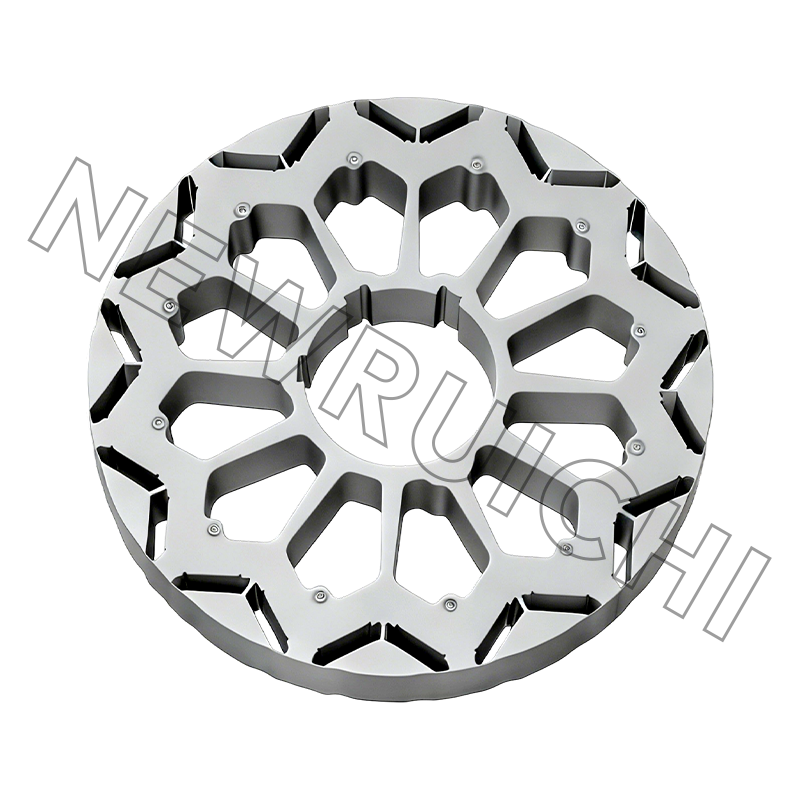
Vzorky řezané laserem vám také umožňují otestovat změnu jakosti oceli, než se pustíte do matrice. Třída o tloušťce 0,35 mm, která měří nižší ztráty jádra, může, ale nemusí ospravedlnit dodatečné náklady na kilogram, a zkušební zásobník na tuto otázku odpovídá spíše za týden než za čtvrtletí.
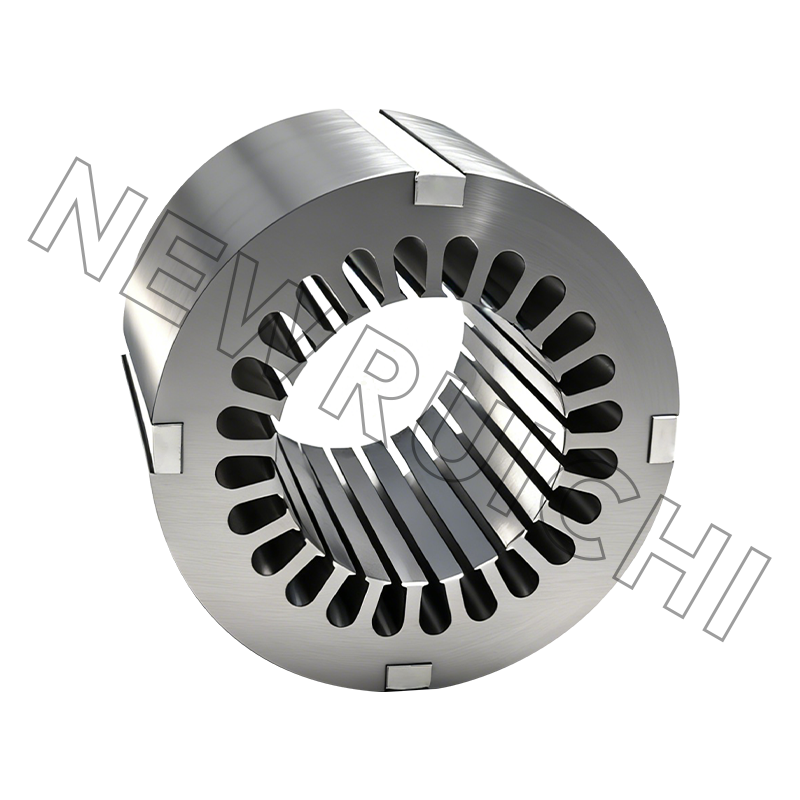
 Laserem řezané vzorky laminace statoru a rotoru Zakázkové vzorky laserem řezané laminace podporují včasné kontroly konstrukce motoru a zkoušky jakosti oceli před nasazením lisovacích nástrojů a hromadnou výrobou. Zobrazit produkt →
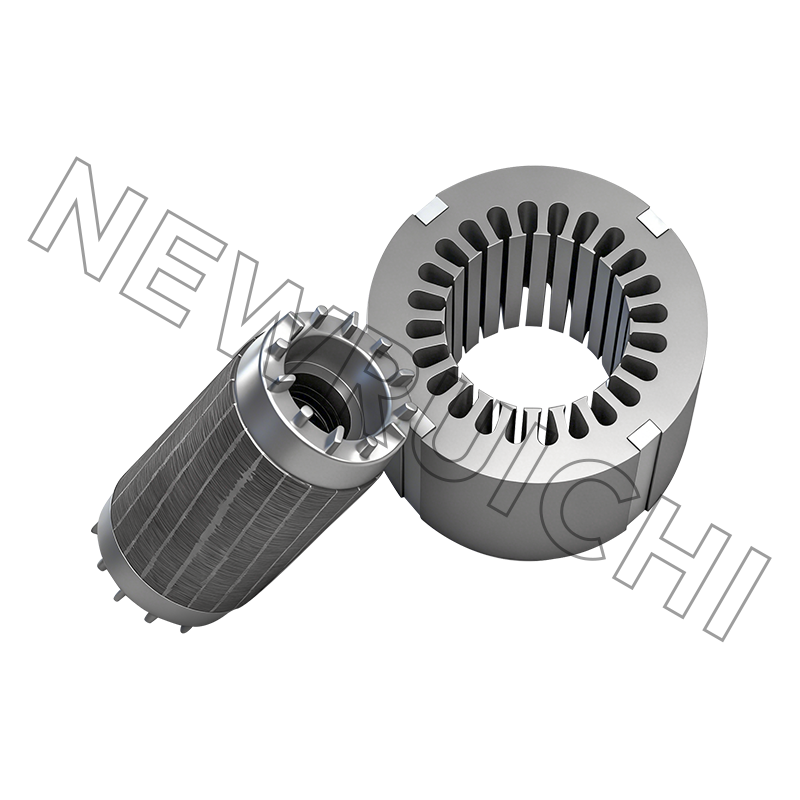
Za fází vzorku je výrobní cesta laminace a jádra – řezání oceli, lisování nebo řezání laserem, žíhání tam, kde je to specifikováno, stohování zámkem, lepidlem nebo svarem a konečná kontrola – kde se vyhrávají nebo ztrácejí dodací lhůty. Stojí za to projít tento tok jednou s dodavatelem před první objednávkou, nikoli po ní.
Poznámky k údržbě a shodě
- Kartáče kontrolujte při poloviční předpokládané životnosti, nikoli při poruše.
- Jednotný čokoládově zbarvený film komutátoru je zdravý; nerovnoměrný film ukazuje na znečištění nebo nesprávnou třídu kartáče.
- Udržujte tlak pružiny ve specifikaci. Nízký tlak glazuje komutátor, vysoký tlak rychle opotřebovává kartáče.
- Vyčistěte rozpouštědlem kompatibilním s izolací vinutí; uhlíkový prach vede.
- Skladujte naskládaná jádra suchá a zabalená, protože interlaminární rez se chová přesně jako elektrický zkrat.
Pokud jde o shodu, jádra motorů pro automobilové programy obecně spadají do systému kvality IATF 16949, obecná průmyslová jádra podle ISO 9001 a svařované rámy a základny podle ISO 3834, přičemž environmentální management se řídí ISO 14001. Tyto certifikáty jsou méně důležité jako papír, ale spíše jako důvod, proč přicházejí zprávy z prvního článku, certifikáty materiálů a oznámení o změnách.
Nic z toho armaturu nekomplikuje. Je to specifické: jakost oceli, sestava stohu, omezení otřepů, házivost komutátoru. Vyřešte tyto čtyři a problém s jiskřením po 4500 hodinách přestane být záhadou.
Vaše emailová adresa nebude zveřejněna. Povinná pole jsou označena *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
autorská práva © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Výrobci jader statorů a rotorů
